


recomendar
 Cómo afectan los éteres de celulosa a la retención de agua en los adhesivos para baldosas
- Cómo prevenir la aglomeración del dióxido de titanio en pinturas a base de agua
- Cómo seleccionar polietileno para botellas resistentes al agrietamiento por tensión
- Compra de éteres de celulosa para adhesivos de baldosas: criterios clave para seleccionar el grado
Envíenos un mensaje
Cómo seleccionar polietileno para botellas resistentes al agrietamiento por tensión
Una botella puede superar las comprobaciones dimensionales y las pruebas de caída y, aun así, desarrollar una fisura fina tras varias semanas almacenada. Los tensioactivos, las tensiones generadas durante el moldeo, las cargas de cierre y la temperatura pueden revelar puntos débiles que una inspección rutinaria no detecta. Por eso, seleccionar polietileno para botellas resistentes al agrietamiento por tensión implica equilibrar la resistencia al agrietamiento por tensión ambiental (ESCR), la rigidez, el comportamiento de procesamiento y la compatibilidad con el contenido real, no limitarse a elegir una densidad o un índice de fluidez.
Defina las condiciones de exposición antes de comparar grados de polietileno
El agrietamiento por tensión ambiental se produce cuando actúan conjuntamente la tensión de tracción y un entorno agresivo. No es necesario que un líquido disuelva el polietileno para favorecer la aparición de grietas. Los detergentes y otras formulaciones que contienen tensioactivos pueden acelerar el fallo en zonas sometidas a tensión, como la raíz del asa, el hombro, la línea de cierre por pinzamiento o el cuello.
Antes de solicitar recomendaciones de resina, prepare un resumen de la aplicación que incluya:
- Contenido: formulación completa, intervalos de concentración y posibles cambios en los tensioactivos, disolventes, fragancias u otros aditivos.
- Condiciones de uso: temperatura de llenado, duración del almacenamiento, variaciones de temperatura, cargas de apilamiento y condiciones de transporte.
- Diseño de la botella: capacidad, peso objetivo, distribución del espesor de pared, geometría del asa y par de cierre.
- Limitaciones de fabricación: equipos de moldeo por soplado, expectativas de producción y nivel previsto de material triturado reutilizado o contenido reciclado.
Este resumen evita un error de compra frecuente: comparar grados de resina desarrollados para distintos usos de botellas.
Interprete la ficha técnica de la resina como un conjunto de compensaciones
El polietileno de alta densidad (HDPE) para moldeo por soplado es un punto de partida habitual, ya que combina rigidez, resistencia química y procesabilidad. Sin embargo, dos grados de HDPE con densidades e índices de fluidez similares pueden ofrecer valores de ESCR muy diferentes.
Un grado de menor fluidez puede ofrecer una resistencia del fundido y una resistencia al agrietamiento útiles, pero también puede modificar la presión de extrusión, el consumo de energía y la calidad superficial. Del mismo modo, elegir un material más flexible para mejorar la ESCR puede requerir rediseñar la botella para conservar su resistencia a la carga superior. Evalúe estas consecuencias en conjunto en lugar de optimizar un único valor de la ficha técnica.
¿Son realmente comparables los valores de ESCR?
Un resultado expresado como «más de un número especificado de horas» no predice de forma universal la vida útil en servicio. La norma ASTM D1693, por ejemplo, evalúa probetas dobladas en condiciones especificadas; no reproduce todos los patrones de tensión de una botella moldeada por soplado.
Al revisar los datos del proveedor, solicite las condiciones de ensayo, la preparación y el espesor de las probetas, la identidad y concentración del reactivo, la temperatura y el criterio de finalización. Un valor F50 representa el tiempo asociado al fallo del 50 % de las probetas, no una vida útil mínima garantizada para todas las botellas. También debe distinguirse un ensayo finalizado sin fallos de un tiempo de fallo medido.
Utilice la ESCR de laboratorio para preseleccionar candidatos, no para aprobar el envase. Las clasificaciones obtenidas con distintos métodos o condiciones de exposición no deben considerarse directamente intercambiables. Los ensayos acelerados son valiosos, pero para convertir las horas a temperatura elevada en vida útil de almacenamiento se necesita validación.
Deje que las botellas terminadas determinen la decisión final
Pruebe las resinas preseleccionadas en los equipos de producción previstos. Registre la temperatura del fundido, los ajustes del parisón, las condiciones de enfriamiento, el peso de la botella y la distribución del espesor de pared. Una resina de alto rendimiento no puede compensar por completo un hombro delgado, una transición brusca o una línea de cierre por pinzamiento irregular.
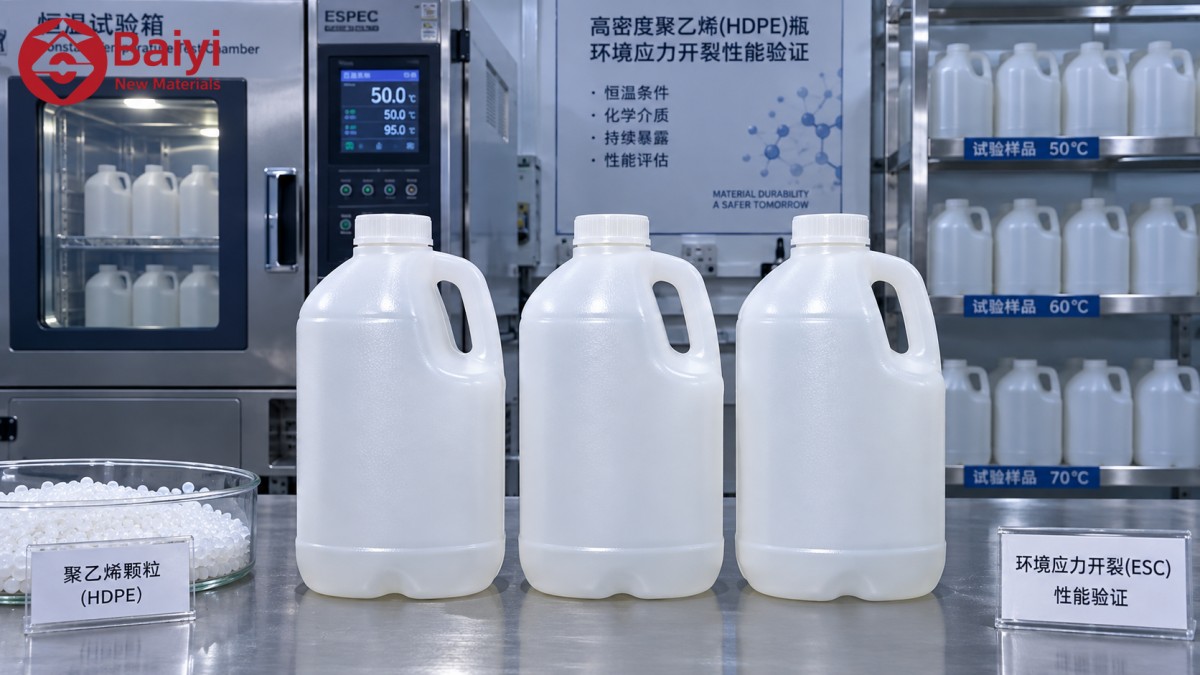
Llene las botellas de prueba con la formulación real, aplique el cierre y el par previstos y sométalas a condiciones de almacenamiento y cargas mecánicas pertinentes. Incluya en las inspecciones el asa, el cuello, las esquinas de la base y las zonas de soldadura. Probar varias botellas y distintas series de producción ofrece una perspectiva más útil que confiar en una sola muestra satisfactoria.
Evalúe las fugas y el agrietamiento junto con la resistencia a la caída, la resistencia a la carga superior, la estabilidad dimensional y el rendimiento del cierre. Cuando corresponda, la norma ASTM D2561 ofrece un método para evaluar la resistencia al agrietamiento por tensión ambiental de los envases de polietileno moldeados por soplado. Seleccione el procedimiento y los criterios de aceptación de acuerdo con los requisitos del envase y del cliente.
Si se prevé utilizar material triturado reutilizado o material reciclado posconsumo, valide por separado la mezcla prevista. El historial de procesamiento, la contaminación y la variabilidad de la materia prima pueden modificar el rendimiento. La aprobación de la resina virgen por sí sola no demuestra que la mezcla de producción sea adecuada.
Establezca una especificación de compra que proteja los resultados
Una vez que un candidato haya superado las pruebas, documente el grado exacto, los límites de propiedades acordados, los requisitos de trazabilidad y las expectativas de notificación ante cambios en el material. Conserve una muestra de referencia aprobada y defina qué cambios en la formulación, el diseño de la botella o el procesamiento requieren una nueva calificación.
En las conversaciones con Shandong Carbon Steel Metal Products Co., Ltd., un resumen de la aplicación y un protocolo de ensayo claro ofrecen una base práctica para evaluar las opciones de suministro de polietileno dentro de su actividad de polímeros y materias primas químicas. Solicite documentación técnica específica del grado y la disponibilidad de muestras, en lugar de basarse en una descripción general del material.
La mejor opción es el polietileno que demuestre una resistencia al agrietamiento adecuada en la botella llena y, al mismo tiempo, cumpla los requisitos de producción y estructurales. Esa evidencia es más valiosa que el valor de ESCR más alto en una ficha técnica incompleta.